


Mekkora egy síkágyas eszterga előtolása?
Laposágyas esztergagépek szállítójaként gyakran találkozom az ügyfelek kérdéseivel ezeknek a gépeknek a különféle műszaki jellemzőivel kapcsolatban, és az egyik gyakran ismételt kérdés az előtolási sebességgel kapcsolatos. Ebben a blogban kitérek arra, hogy mi a síkágyas eszterga előtolási sebessége, milyen jelentősége van, milyen tényezők befolyásolják, és hogyan befolyásolja a teljes megmunkálási folyamatot.
Az előtolási sebesség megértése
A síkágyas eszterga előtolási sebessége arra a sebességre vonatkozik, amellyel a forgácsolószerszám mozog a munkadarabon a megmunkálási folyamat során. Általában milliméter/fordulat (mm/r) vagy hüvelyk/fordulat (ipr) mértékegységben mérik. Egyszerűen fogalmazva azt jelzi, hogy a vágószerszám mennyit halad előre a munkadarab minden egyes teljes elforgatásakor.
Például, ha az előtolás 0,2 mm/r-re van beállítva, az azt jelenti, hogy a munkadarab minden teljes elforgatásakor a vágószerszám 0,2 millimétert fog elmozdulni a munkadarab felülete mentén. Ez a mozgás lehet hosszanti (a munkadarab tengelyével párhuzamos) vagy keresztirányú előtolás (a munkadarab tengelyére merőleges).
Az előtolási sebesség jelentősége
Az előtolás döntő szerepet játszik a megmunkált felület minőségének, a megmunkálási folyamat hatékonyságának és a szerszám élettartamának meghatározásában.
Felületi kikészítés
Az alacsonyabb előtolás általában jobb felületminőséget eredményez. Amikor a vágószerszám lassan mozog a munkadarabon, kisebb lépésekben távolítja el az anyagot, így simább felületet hagy. Ez különösen fontos olyan alkalmazásoknál, ahol kiváló minőségű felületkezelésre van szükség, például precíziós alkatrészek gyártása során a repülőgép- vagy az orvosi ipar számára.
Megmunkálási hatékonyság
Másrészt a nagyobb előtolás jelentősen növelheti a megmunkálási hatékonyságot. Ha a munkadarab minden egyes elforgatásával több anyagot távolítunk el, a teljes megmunkálási idő csökkenthető. Az előtolás túlzott növelése azonban rossz felületminőséghez, megnövekedett forgácsolóerőhöz és a szerszám idő előtti kopásához vezethet.
Szerszámélettartam
Az előtolás a vágószerszám élettartamát is befolyásolja. A megfelelő előtolás biztosítja, hogy a forgácsolóerők egyenletesen oszlanak el a szerszámon, csökkentve a szerszám törésének és kopásának kockázatát. Ha az előtolás túl nagy, a vágószerszám túlzott igénybevételt szenvedhet, ami gyors kopáshoz és rövidebb élettartamhoz vezethet.
Az előtolási sebességet befolyásoló tényezők
A síkágyas esztergaművelet megfelelő előtolási sebességének meghatározásakor több tényezőt is figyelembe kell venni.
Munkadarab anyaga
A különböző anyagok különböző megmunkálhatósági jellemzőkkel rendelkeznek. Például a lágy anyagok, mint az alumínium, általában nagyobb előtolási sebességet tolerálnak, mint a kemény anyagok, például a rozsdamentes acél vagy a titán. Puha anyag megmunkálásakor a vágószerszám könnyebben tudja eltávolítani az anyagot, ami gyorsabb előtolást tesz lehetővé. Ezzel szemben a kemény anyagok lassabb előtolást igényelnek a túlzott szerszámkopás elkerülése és a jó felületminőség biztosítása érdekében.
Vágószerszám anyaga és geometriája
A vágószerszám anyagának típusa és geometriája is befolyásolja az előtolási sebességet. A keményfém vágószerszámok például a nagysebességű acélszerszámokhoz képest nagyobb forgácsolási sebességet és előtolást is kibírnak. Ezenkívül a vágószerszám alakja és mérete, például a dőlésszög és az orrsugár befolyásolhatja a forgácsolási erőket és a forgácsképződést, ami viszont befolyásolja az optimális előtolási sebességet.
Gépi képesség
Maga a síkágyas esztergagép teljesítménye és merevsége szerepet játszik a maximális előtolási sebesség meghatározásában. Egy erősebb és merevebb gép nagyobb előtolást is képes kezelni anélkül, hogy túlzott vibrációt vagy elhajlást tapasztalna. Ha a gép nem képes nagy előtolást kezelni, az rossz megmunkálási minőséghez és a gép esetleges károsodásához vezethet.
Az előtolási sebesség kiszámítása
A megfelelő előtolás kiszámításához tapasztalat, a megmunkálási folyamat ismerete és a megmunkálási kézikönyvekre való hivatkozás kombinációja szükséges. Sok modern síkágyas eszterga CNC (Computer Numerical Control) rendszerrel van felszerelve, amely képes automatikusan kiszámítani és szabályozni az előtolási sebességet az olyan bemeneti paraméterek alapján, mint a munkadarab anyaga, a vágószerszám anyaga és a kívánt felületi minőség.
A kézi műveleteknél vagy olyan esetekben, amikor a CNC rendszert finomítani kell, a következő általános irányelvek használhatók:
- Lásd a Megmunkálási kézikönyveket: Ezek a kézikönyvek ajánlott előtolási sebességeket adnak meg a munkadarab anyagok és a vágószerszám anyagok különböző kombinációihoz. Értékes forrást jelentenek az előtolási sebesség kiszámításához.
- Végezzen próbavágásokat: A teljes körű gyártás megkezdése előtt célszerű próbavágást végezni egy minta munkadarabon. Az előtolás beállításával és a felületi minőség, a forgácsolóerők és a szerszámkopás megfigyelésével meghatározható az optimális előtolás.
Hatás a különböző megmunkálási műveletekre
Az előtolási sebesség eltérő hatással van a síkágyas esztergagép különböző megmunkálási műveleteire.
Fordulás
Az esztergálási műveleteknél, ahol a vágószerszám a munkadarab külső átmérőjéből eltávolítja az anyagot, az előtolás befolyásolja az átmérő pontosságát és a felületi minőséget. Az egyenletes előtolás kulcsfontosságú az egyenletes átmérő eléréséhez a munkadarab hossza mentén.
Szembenézve
A simítási műveletek során, amelyek a munkadarab homlokfelületének megmunkálásával járnak, az előtolás határozza meg a megmunkált felület síkságát és felületi minőségét. A megfelelő előtolási sebesség biztosítja az arc egyenletes és sima megmunkálását.
Szálvágás
A menetvágásnál az előtolás közvetlenül összefügg a menetemelkedéssel. Az előtolást pontosan úgy kell beállítani, hogy az megfeleljen a kívánt menetemelkedésnek. Az előtolási sebesség bármilyen eltérése helytelen menetméreteket eredményezhet.
Síkágyas esztergagépeink és előtolási sebesség-szabályozásunk
Beszállítóként aLapos ágyas esztergák, megértjük az előtolás pontos szabályozásának fontosságát. Síkágyas esztergagépeinket fejlett CNC rendszerekkel tervezték, amelyek pontos és rugalmas előtolási sebesség-szabályozást tesznek lehetővé. Legyen szó egyszerű alkatrészek vagy összetett alkatrészek megmunkálásáról, gépeinket úgy lehet programozni, hogy az optimális előtolást érjék el a legjobb eredmény érdekében.
A szabványos síkágyas esztergagépeinken kívül is kínálunkVízszintes CNC esztergákésCNC esztergamaró központ gépekamelyek még fejlettebb képességeket biztosítanak az előtolás szabályozásához és a megmunkálási műveletekhez.
Következtetés
A síkágyas eszterga előtolási sebessége kritikus paraméter, amely befolyásolja a megmunkálási folyamat minőségét, hatékonyságát és élettartamát. Az előtolást befolyásoló tényezők, valamint annak kiszámításának és szabályozásának megértésével a gyártók optimalizálhatják megmunkálási műveleteiket, és a legjobb eredményeket érhetik el.
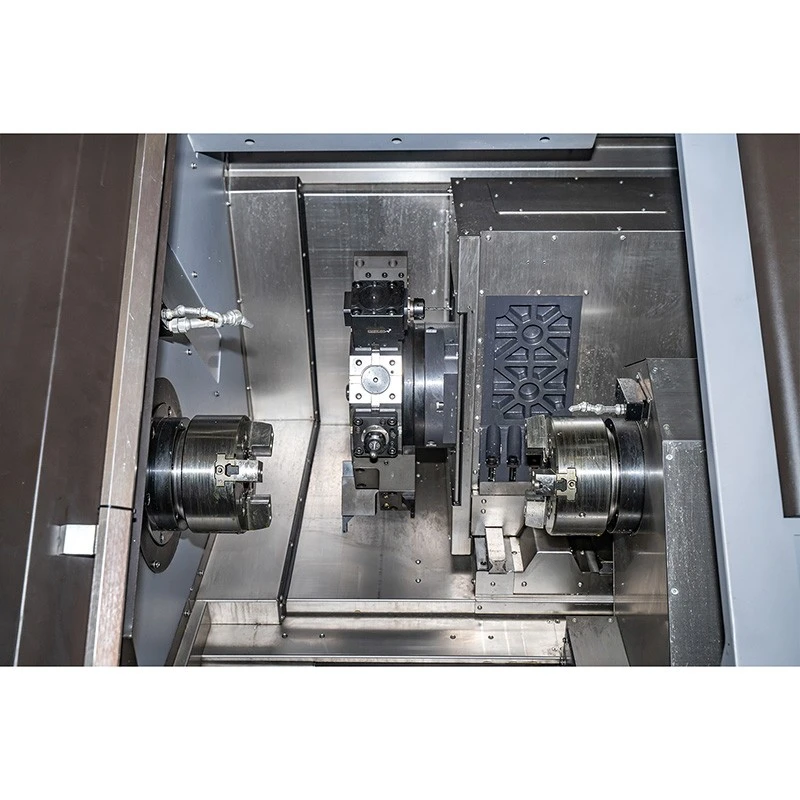
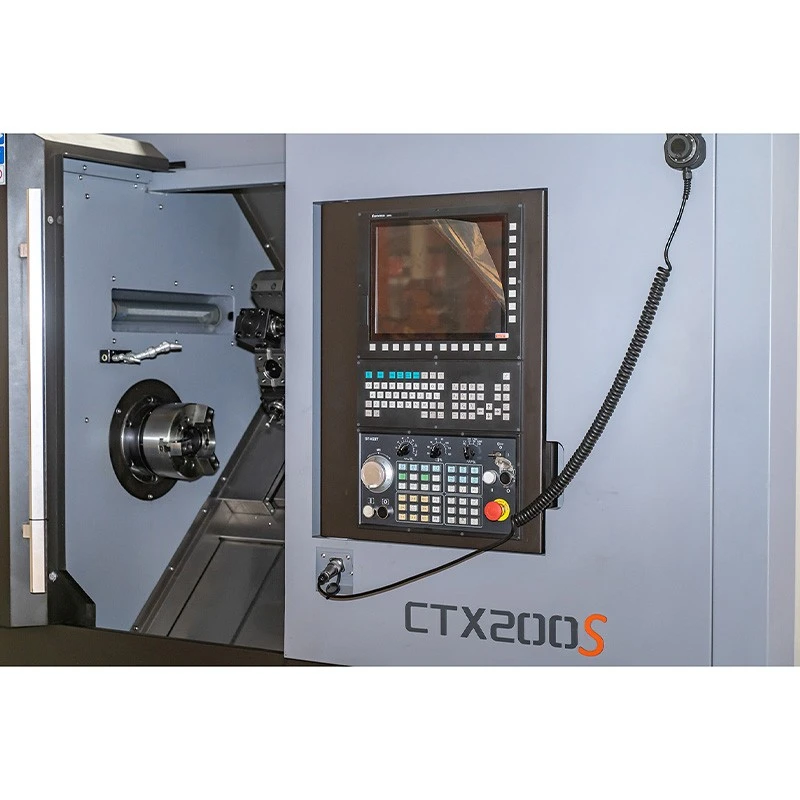
Ha egy kiváló minőségű síkágyas esztergagépet keres, vagy bármilyen kérdése van az előtolás szabályozásával és a megmunkálási folyamatokkal kapcsolatban, kérjük, vegye fel velünk a kapcsolatot a részletes megbeszélés érdekében. Szakértői csapatunk készen áll, hogy segítsen Önnek kiválasztani a megfelelő gépet, és megadja a szükséges műszaki támogatást az adott alkalmazáshoz.
Hivatkozások
- "Megmunkálási kézikönyv" - Átfogó útmutató a megmunkálási folyamatokhoz és paraméterekhez.
- "Tooling and Machining Encyclopedia" - Részletes információkat nyújt a forgácsolószerszámokról és a megmunkálási műveletekről.


